Cuộn làm lạnh vỏ kép so với vỏ đơn: Hướng dẫn hoàn chỉnh cho đùn màng tốc độ cao
Trả lời nhanh
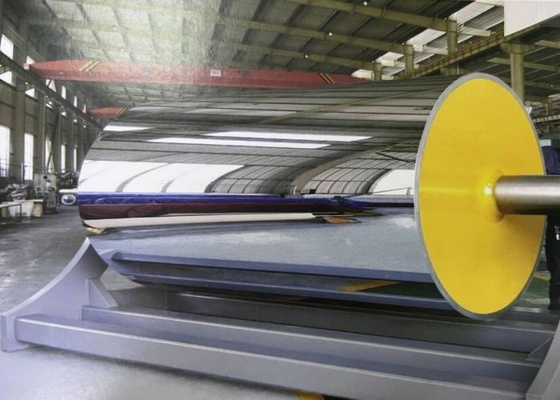
Một con lăn làm lạnh vỏ kép là một con lăn làm mát hai thành, trong đó một vách ngăn xoắn ốc hàn biến khe hở giữa lõi bên trong và vỏ ngoài mỏng thành một kênh hẹp liên tục. Vì lõi chịu tải uốn, vỏ làm việc có thể dày 8-15 mm thay vì 25-40 mm, và vì kênh kín, vận tốc chất làm mát duy trì ở mức 1,5-3 m/s so với bề mặt truyền nhiệt. Kết quả là hệ số truyền nhiệt hiệu quả hơn 30-50% và độ đồng đều ngang màng ±1 °C, hoặc ±0,5 °C với bước xoắn biến đổi. Điều này đáng để chi trả trên khoảng 250 m/phút đối với màng rộng, và thường không dưới 150 m/phút đối với các loại không phải quang học.
Điểm chính cần ghi nhớ
· Hiệu suất nhiệt được xác định bởi độ dày vỏ và vận tốc chất làm mát, không phải đường kính.
· Độ đồng đều ngang màng, không phải nhiệt độ trung bình, quyết định độ mờ, độ dày và độ kết tinh.
· Mạch vỏ kép tạo ra áp suất giảm gấp ba đến sáu lần so với khoang hở.
· Các kênh hẹp bị tắc trước tiên và không thể chải sạch, vì vậy lọc là yêu cầu thiết kế.
· "Vỏ kép" mô tả một họ; cấu hình bước xoắn và chất lượng hàn quyết định kết quả.
· Sự chấp nhận phải được đo khi có tải, với nhựa sản xuất và thông lượng sản xuất.
Bảng tóm tắt
|
Mục
|
Mô tả
|
|
Chức năng
|
Loại bỏ nhiệt có kiểm soát khỏi màng polymer nóng chảy hoặc bán nóng chảy
|
|
Cấu tạo
|
Vỏ làm việc bên ngoài + lõi bên trong + vách ngăn xoắn ốc hàn
|
|
Độ dày vỏ ngoài
|
8–15 mm cho hầu hết các ứng dụng màng
|
|
Lõi bên trong
|
Cấu trúc; chia sẻ tải uốn và tải ép với vỏ
|
|
Vận tốc kênh
|
1,5–3 m/s, chảy rối ở thành
|
|
Bề mặt
|
Mạ crôm cứng 80–150 µm ở 800–1.000 HV
|
|
Hoàn thiện
|
Ra 0,02–0,05 µm (BOPP/CPP); 0,005–0,02 µm (BOPET); ≤0,01 µm (quang học)
|
|
Độ đồng đều
|
±1 °C điển hình; ±0,5 °C bước xoắn biến đổi
|
|
Sụt áp
|
Gấp ba đến sáu lần khoang hở tương đương
|
|
Tuổi thọ dịch vụ
|
10–15 năm với nước đã xử lý và làm sạch cặn
|
Định nghĩa
Con lăn làm lạnh vỏ kép — còn gọi là con lăn có vỏ kép hoặc con lăn làm mát có vách ngăn xoắn ốc — là một con lăn truyền nhiệt, trong đó chất làm mát không chiếm thể tích bên trong tự do mà bị giới hạn trong một đường xoắn ốc giữa hai hình trụ đồng tâm. Hình trụ bên ngoài là bề mặt làm việc; hình trụ bên trong là cấu trúc; vách ngăn xoắn ốc được hàn giữa chúng và xác định cả đường đi của dòng chảy và phần lớn độ cứng của con lăn.
Nó khác với ba thiết kế lân cận. Con lăn vỏ đơn hoặc khoang hở có một thành và một không gian bên trong trống rỗng. Con lăn khoan ngoại vi khoan các lỗ gần bề mặt của một thành dày. Con lăn đa vùng chia mặt thành các mạch được kiểm soát độc lập để tạo cấu hình. Mỗi loại đều có vị trí của nó; con lăn xoắn ốc vỏ kép là lựa chọn phổ biến cho đúc màng vì nó cân bằng giữa truyền nhiệt, độ đồng đều và khả năng sản xuất.
Nguyên lý hoạt động
Bốn điện trở
Nhiệt từ polymer phải đi qua, theo chuỗi: giao diện tiếp xúc giữa màng và vỏ; lớp crôm; thành vỏ; và lớp biên chất làm mát.
Giao diện tiếp xúc thường là lớn nhất và bị bỏ qua nhiều nhất. Không khí bị kẹt giữa một con lăn nhẵn và một màng chuyển động nhanh là một chất cách điện tuyệt vời. Dao cắt khí, hộp chân không và ghim tĩnh điện tồn tại chính xác để làm sập lớp đó, và không có thiết kế con lăn nào bù đắp cho sự thiếu vắng của nó.
Lớp crôm đóng góp ít điện trở ở mức 80–150 µm nhưng quyết định khả năng tách khuôn, độ bền mài mòn và, thông qua độ hoàn thiện của nó, hành vi tạo mầm thể hiện dưới dạng độ mờ.
Thuật ngữ thành vỏ là độ dày chia cho độ dẫn nhiệt. Đó là lý do tại sao vỏ dày 12 mm hoạt động tốt hơn vỏ dày 32 mm ở cùng đường kính và lưu lượng, và tại sao hỗ trợ cấu trúc bên trong là một tính năng nhiệt, không chỉ là tính năng cơ học.
Thuật ngữ lớp biên chất làm mát tỷ lệ nghịch với hệ số truyền nhiệt cục bộ. Ở vận tốc thấp, lớp nước ấm áp tiếp xúc với thành dày và ổn định; ở mức 1,5–3 m/s trong kênh hẹp, nó mỏng và được làm mới liên tục.
Kênh làm gì
Một kênh xoắn ốc kín thực hiện ba điều mà khoang hở không thể làm được. Nó ngăn chặn hiện tượng ngắn mạch, vì không có đường đi có điện trở thấp ở giữa. Nó duy trì vận tốc dọc theo toàn bộ bề mặt, do đó lớp biên vẫn mỏng từ đầu này đến đầu kia. Và nó cho phép thay đổi bước xoắn: rút ngắn bước xoắn dần dần dọc theo bề mặt bù đắp cho sự gia tăng nhiệt độ của chính chất làm mát, làm phẳng cấu hình bề mặt mà nếu không sẽ dốc từ đầu vào đến đầu ra.
Tính toán kích thước
Lượng nhiệt cần loại bỏ là thông lượng khối lượng × nhiệt dung riêng × chênh lệch nhiệt độ cho phép. Đối với polypropylene, nhiệt ẩn kết tinh phải được cộng thêm; bỏ qua nó sẽ đánh giá thấp công suất 15–25% đối với BOPP. Thời gian tiếp xúc là góc quấn theo radian × bán kính ÷ tốc độ đúc. Lưu lượng chất làm mát theo công suất và chênh lệch nhiệt độ cho phép, và vận tốc kênh theo lưu lượng và tiết diện kênh.
Ba lần kiểm tra sẽ bắt hầu hết các lỗi kích thước: phép tính có sử dụng tấm dày nhất ở thông lượng tối đa không; nó có sử dụng nhiệt độ chất làm mát theo mùa cao nhất không; và vận tốc kết quả có nằm trong phạm vi chảy rối ở lưu lượng đó không?
Lợi ích
· Thông lượng nhiệt trên mỗi đơn vị diện tích bề mặt cao hơn, hỗ trợ tốc độ đúc cao hơn với chất lượng không đổi.
· Độ đồng đều ngang màng chặt chẽ hơn, giảm biến thiên độ dày, độ mờ và viền cắt.
· Phản ứng nhanh hơn khi khởi động và trong quá trình thay đổi loại sản phẩm, vì vỏ làm việc có khối lượng ít hơn.
· Hoạt động tốt hơn trong các biến động nhiệt độ nước theo mùa.
· Đặc điểm kỹ thuật hiệu suất có thể đo lường và thực thi, thay vì đặc điểm kỹ thuật kích thước.
Ứng dụng
Con lăn làm lạnh vỏ kép là tiêu chuẩn trên các bộ phận đúc BOPP và BOPET, dây chuyền CPP và đúc PE, màng quang học, màng phân tách pin lithium, trống làm mát tráng đùn và cán màng, và trên tấm đúc nơi chất lượng bề mặt quan trọng.
Chúng kém hấp dẫn hơn trên các dây chuyền chuyển đổi hẹp, trên các dây chuyền tấm tốc độ chậm với thời gian tiếp xúc dài, và trên các loại bao bì không quang học mà ±3 °C là chấp nhận được.
So sánh vật liệu
|
Vật liệu vỏ
|
Độ dẫn nhiệt
|
Hành vi ăn mòn
|
Khi nào nên chọn
|
|
Thép carbon
|
Cao
|
Cần nước đã xử lý và ức chế
|
Đúc màng tiêu chuẩn
|
|
Thép hợp kim (rèn)
|
Cao
|
Tốt với xử lý
|
Con lăn rộng, tải trọng cao
|
|
Thép không gỉ
|
Khoảng một phần ba thấp hơn
|
Tuyệt vời
|
Hóa chất nước mạnh, tiếp xúc thực phẩm
|
|
Thép carbon mạ crôm
|
Cao (lớp mỏng)
|
Bảo vệ bề mặt tốt
|
Mặc định cho các loại màng
|
|
Lớp phủ gốm / cacbua
|
Trung bình
|
Rất cao
|
Màng mài mòn hoặc rất dính
|
So sánh ứng dụng
|
Màng
|
Độ nhạy làm nguội
|
Mục tiêu độ đồng đều
|
Hoàn thiện
|
Ghi chú thiết kế
|
|
BOPP
|
Trung bình
|
±1 °C
|
Ra 0,02–0,05 µm
|
Bước xoắn biến đổi trên màng rộng trên 4 m
|
|
BOPET
|
Cao
|
±0,5–1 °C
|
Ra 0,005–0,02 µm
|
Tốc độ làm nguội cố định hàm lượng vô định hình
|
|
CPP
|
Trung bình
|
±1–2 °C
|
Ra 0,02–0,05 µm
|
Hành vi tách khuôn rất quan trọng
|
|
Quang học
|
Rất cao
|
±0,5 °C
|
Ra ≤0,01 µm
|
Cân bằng G1.0, độ đảo ≤0,01 mm
|
|
Tấm ngăn
|
Rất cao
|
±0,5 °C
|
Ra ≤0,01 µm
|
Độ sạch và lọc rất quan trọng
|
Ma trận ứng dụng công nghiệp
Hướng dẫn lựa chọn
Trả lời sáu câu hỏi theo thứ tự.
1. Tải nhiệt là bao nhiêu? Thông lượng, độ dày tấm, nhiệt độ nóng chảy và nhiệt độ đầu ra yêu cầu. Cộng thêm thuật ngữ kết tinh cho PP.
2. Trường hợp xấu nhất là gì? Công suất tối đa, tấm dày nhất, nước làm mát ấm nhất. Một con lăn được định cỡ theo điều kiện trung bình sẽ cho độ đồng đều trung bình khi bị đẩy.
3. Sản phẩm cần độ đồng đều nào? ±2 °C cho bao bì thông thường, ±1 °C cho BOPP và BOPET tiêu chuẩn, ±0,5 °C cho các loại quang học và tấm ngăn.
4. Chiều rộng có đủ lớn để biện minh cho bước xoắn biến đổi không? Trên khoảng 4 m, kênh có bước xoắn đồng nhất sẽ cho thấy độ dốc đo được từ đầu vào đến đầu ra trừ khi bước xoắn được bù.
5. Tiện ích có thể cung cấp không? Một con lăn 6–8 m có thể cần 60–90 m³/h với sụt áp gấp ba đến sáu lần so với khoang hở. Kiểm tra đường cong bơm, không phải nhãn bơm.
6. Nước có được xử lý không? Nếu không, hãy dự trù chi phí lọc và làm sạch cặn hoặc chấp nhận khoảng thời gian ngắn hơn giữa các lần bảo dưỡng.
Các trang Con lăn làm lạnh BOPP và Con lăn làm mát PRS trình bày cả hai kiến trúc theo sáu câu hỏi này.
Hướng dẫn mua hàng
Bao gồm những điều sau đây trong RFQ.
· Tuyên bố nhiệm vụ: loại polymer, thông lượng tính bằng kg/h, chiều rộng và độ dày tấm đúc, tốc độ đúc, nhiệt độ nóng chảy và nhiệt độ đầu ra, nhiệt độ đầu vào chất làm mát trong tháng ấm nhất, và liệu bộ phận có sử dụng dao cắt khí, hộp chân không hay bể nước.
· Tính toán kích thước ở sự kết hợp trường hợp xấu nhất, với các giả định được nêu rõ.
· Lưu lượng và sụt áp ở công suất đó, để có thể xác minh bơm và đường ống.
· Hình dạng kênh: số vòng xoắn, cấu hình bước xoắn, tiết diện kênh, độ dày vách ngăn, chuẩn bị mối hàn và độ thâm nhập.
· Bản vẽ vỏ: loại vật liệu và chứng chỉ, độ dày thành, thông số kỹ thuật crôm và phạm vi độ dày.
· Báo cáo kiểm tra: độ đảo xuyên tâm, độ trụ, cấp độ cân bằng động, độ dày crôm, vết đo Ra, và thử nghiệm rò rỉ thủy tĩnh hoặc heli của mạch.
· Quy trình chấp nhận khi có tải: quét nhiệt độ bằng cặp nhiệt điện hoặc quét hồng ngoại ở nhiều vị trí ngang màng, với nhựa sản xuất và thông lượng.
Bốn câu hỏi phân biệt nhà cung cấp có năng lực với người lắp ráp: họ có thể sản xuất theo bản vẽ con lăn hiện có không; họ có thể cung cấp chứng chỉ nhà máy cho vật liệu vỏ và vách ngăn không; họ có thể hỗ trợ thay thế OEM mà không cần bản vẽ không; và họ có thể đưa ra các tài liệu tham khảo tương đương ở chiều rộng và tốc độ tương tự không. Một nhà sản xuất con lăn công nghiệp chuyên nghiệp trả lời cả bốn câu hỏi bằng tài liệu thay vì tính từ.
Chi phí và Tổng chi phí sở hữu
Một con lăn vỏ kép thường có chi phí gấp 1,5–2,2 lần con lăn vỏ đơn có cùng kích thước. Khoản phí bảo hiểm mang lại sự đồng đều, chuyển thành ba hiệu ứng kinh tế: giảm viền cắt và phế phẩm do độ dày; giảm hạ cấp do độ mờ đối với các loại màng quang học và có thể kim loại hóa; và khả năng duy trì tốc độ dây chuyền trong thời tiết ấm áp thay vì giảm tốc.
Chống lại điều đó là năng lượng bơm cao hơn do sụt áp, khoảng thời gian làm sạch cặn ngắn hơn nếu xử lý nước yếu, và chi phí sửa chữa cao hơn nếu mối hàn vách ngăn bị hỏng. Trên thực tế, thời gian hoàn vốn trên một dây chuyền BOPP hoặc BOPET rộng thường được thúc đẩy bởi năng suất và thời gian hoạt động thay vì năng lượng, và thường nằm trong khoảng từ 12 đến 24 tháng khi có vấn đề về độ đồng đều được đo lường trước khi thay thế.
Phân tích sự cố
|
Vấn đề
|
Nguyên nhân có thể
|
Giải pháp đề xuất
|
|
Độ dốc từ cạnh đến cạnh khi có tải
|
Chất làm mát nóng lên dọc theo bề mặt; bước xoắn đồng nhất trên con lăn rộng
|
Chỉ định bước xoắn biến đổi; xác minh sự phân chia lưu lượng giữa các đường dẫn
|
|
Dải trung tâm chạy nóng
|
Cặn trong vùng vận tốc thấp; dòng chảy bỏ qua vách ngăn
|
Làm sạch cặn; thử áp suất; thêm bộ lọc 100–200 µm
|
|
Dải lạnh đột ngột sau nhiều năm sử dụng
|
Nứt mỏi trong mối hàn vách ngăn
|
Kiểm tra bằng kính nội soi và thử áp suất; sửa chữa hoặc thay thế vỏ
|
|
Vết tách khuôn, dính, mất độ bóng cục bộ
|
Crôm bị nhiễm bẩn hoặc mòn; điểm nóng cục bộ do tắc nghẽn
|
Làm sạch và đánh bóng lại; đo Ra; quét lại khi có tải
|
|
Mất dần khả năng làm mát
|
Cặn hoặc màng sinh học ở phía nước; bộ lọc bị tắc
|
Ghi lại lưu lượng và ΔT; làm sạch cặn; khôi phục xử lý nước
|
|
Rung động và các dải độ dày định kỳ
|
Mất cân bằng, mòn ổ trục, độ đảo khớp nối
|
Xem lại báo cáo cân bằng; thay ổ trục; kiểm tra căn chỉnh
|
|
Rỗ bề mặt phía nước
|
Nước chưa xử lý; cặp kim loại khác nhau tại mối hàn
|
Kiểm soát hóa chất và chất ức chế; xem xét vỏ thép không gỉ
|
|
Sụt áp cao sau khi sử dụng
|
Gioăng bị ép, khớp nối không đúng, tắc nghẽn một phần
|
So sánh với đường cơ sở khi vận hành; tháo rời và kiểm tra
|
Hướng dẫn bảo trì
Hàng tháng: ghi lại lưu lượng, nhiệt độ đầu vào và ΔT đầu vào-đầu ra; so sánh với đường cơ sở khi vận hành. ΔT giảm ở lưu lượng không đổi cho thấy sự tắc nghẽn trước khi chất lượng màng thay đổi.
Hàng quý: kiểm tra bề mặt crôm dưới ánh sáng xiên để phát hiện vết đánh dấu, vết mài mòn và lớp tích tụ ở cạnh; kiểm tra áp suất vi sai của bộ lọc; kiểm tra khớp nối quay xem có rò rỉ và rung động không.
Hàng năm: đo độ đảo xuyên tâm và đặc tính rung động ở tốc độ hoạt động; xem xét tình trạng ổ trục; xác nhận độ cân bằng không bị lệch sau bất kỳ sửa chữa nào.
Hai đến bốn năm một lần: làm sạch cặn mạch. Khoảng thời gian phụ thuộc vào độ cứng của nước, chất lượng lọc và liệu mạch có kín không. Sử dụng phương pháp làm sạch cặn được phê duyệt cho vật liệu vỏ và trung hòa hoàn toàn.
Khi có bất kỳ dải bất thường nào: thử áp suất mạch trước khi giả định lỗi nhiệt. Vết nứt mối hàn vách ngăn có thể giống với vấn đề tắc nghẽn và việc làm sạch sẽ không khắc phục được.
Nghiên cứu điển hình
Loại khách hàng: Nhà sản xuất màng BOPP, Đông Nam Á.
Màng: màng BOPP trơn và có thể kim loại hóa dày 12–18 µm, cộng thêm một loại màng đã kim loại hóa.
Điều kiện hoạt động: chiều rộng đúc 6,8 m, tốc độ đúc 380 m/phút, 2.400 kg/h, nước làm mát 28–32 °C vào mùa mưa.
Vấn đề: Dây chuyền sử dụng con lăn làm lạnh vỏ đơn khoang hở. Nhiệt độ đầu vào được giữ ở điểm đặt trong phạm vi 0,3 °C, nhưng bề mặt cho thấy độ lan tỏa từ cạnh đến tâm là 3,8 °C khi có tải. Màng có một dải độ dày định kỳ cách cạnh dẫn động khoảng 900 mm, và các loại màng có thể kim loại hóa bị hạ cấp do độ mờ. Giảm nhiệt độ nước xuống 24 °C làm giảm nhẹ triệu chứng và tăng năng lượng làm lạnh.
Chẩn đoán: Lưu lượng là 45 m³/h, dẫn đến vận tốc thấp trong khoang hở. Tâm của bề mặt cho thấy nhiệt độ cao nhất, phù hợp với cặn trong vùng vận tốc thấp. Một lần quét bằng cặp nhiệt điện ở năm vị trí xác nhận cấu hình nóng ở tâm thay vì độ dốc đơn giản từ đầu vào đến đầu ra.
Giải pháp: Một con lăn làm lạnh vỏ kép có đường kính 700 mm và chiều dài bề mặt tương tự, kênh xoắn ốc bước xoắn biến đổi, vỏ ngoài 14 mm, cân bằng G1.0, crôm Ra 0,02 µm. Lưu lượng được tăng lên 68 m³/h để duy trì vận tốc kênh, và một hệ thống lọc 150 µm được lắp đặt ở thượng nguồn khớp nối quay.
Kết quả: Độ lan tỏa khi có tải giảm xuống còn 0,9 °C. Dải độ dày biến mất khỏi bản quét cấu hình, độ mờ trên các loại màng có thể kim loại hóa cải thiện khoảng 0,4 điểm phần trăm, và dây chuyền duy trì tốc độ 380 m/phút mà không bị giảm tốc 20 m/phút như trước đây vào những ngày nóng. Thời gian hoàn vốn tính toán là 14 tháng dựa trên năng suất và năng lượng; lần làm sạch cặn đầu tiên được yêu cầu sau 26 tháng. Hai dự án màng rộng tương tự được ghi lại trong thư viện Nghiên cứu điển hình : Con lăn làm lạnh mạ crôm: Nghiên cứu điển hình BOPP 7,4m Nam Mỹ và Con lăn làm lạnh chống ăn mòn: Nghiên cứu điển hình BOPP 8,7m Bắc Mỹ.
Câu hỏi thường gặp
Con lăn làm lạnh vỏ kép có luôn tốt hơn con lăn vỏ đơn không?
Không. Nó tốt hơn bất cứ khi nào thông lượng nhiệt và chiều rộng màng làm cho độ đồng đều trở thành yếu tố giới hạn chất lượng hoặc tốc độ. Trên các dây chuyền hẹp, chậm, không quang học, một con lăn vỏ đơn được chế tạo tốt với bộ phận đẩy bên trong mang lại độ đồng đều chấp nhận được với chi phí vốn thấp hơn và khả năng làm sạch dễ dàng hơn.
Ở tốc độ dây chuyền nào thì cấu trúc vỏ kép trở nên cần thiết?
Không có ngưỡng phổ quát nào tồn tại. Theo quy tắc, nó trở thành mặc định trên khoảng 250 m/phút đối với màng rộng hơn 3 m, hoặc bất cứ khi nào yêu cầu độ đồng đều ±1 °C. Dưới khoảng 150 m/phút đối với các loại không quang học, lợi ích thường không đáng kể.
"Vỏ kép" có giống như "vỏ kép" hay "vách ngăn xoắn ốc" không?
Chúng mô tả một họ. Vỏ kép và vỏ kép đề cập đến hai hình trụ đồng tâm; vách ngăn xoắn ốc mô tả bộ phận tạo ra kênh. Điều gì phân biệt một con lăn tốt với một con lăn kém là bước xoắn, tiết diện kênh và chất lượng mối hàn.
Vỏ dày hơn có làm mát tốt hơn không?
Ngược lại. Điện trở xuyên tâm tỷ lệ thuận với độ dày thành, vì vậy thành dày hơn làm chậm dòng nhiệt và tăng quán tính nhiệt. Độ dày được chọn để đảm bảo độ cứng và khả năng chịu áp suất, và cấu trúc vỏ kép tồn tại một phần để giữ cho nó càng thấp càng tốt.
Tôi nên mong đợi lưu lượng và sụt áp bao nhiêu?
Lưu lượng theo công suất, thường là vận tốc kênh 1,5–3 m/s, điều này trên con lăn 6–8 m có nghĩa là 60–90 m³/h. Sụt áp qua một mạch xoắn ốc hẹp thường gấp ba đến sáu lần so với khoang hở, vì vậy hãy định cỡ bơm theo đường cong của chính con lăn.
Có thể chuyển đổi con lăn vỏ đơn hiện có không?
Thực tế là không. Việc chuyển đổi cần một bộ vỏ mới, vách ngăn, trục và bộ khớp nối, cộng với việc cân bằng lại. Một con lăn mới gần như luôn có chi phí thấp hơn và đi kèm với bảo hành.
Làm thế nào để xác minh độ đồng đều nhiệt độ trước khi chấp nhận?
Với bài kiểm tra khi có tải: thông lượng sản xuất, nhựa đại diện và quét nhiệt độ bằng cặp nhiệt điện hoặc quét hồng ngoại ở nhiều vị trí ngang màng. Đo khi không tải không chứng minh được gì và không nên được chấp nhận làm bằng chứng.
Thiết kế này yêu cầu xử lý nước gì?
Nước đã lọc, đã ức chế, mạch kín ở nhiệt độ ổn định, với bộ lọc 100–200 µm ở thượng nguồn khớp nối quay. Nước chưa xử lý làm giảm khoảng thời gian làm sạch cặn, ăn mòn mối hàn vách ngăn và cuối cùng buộc phải thay thế sớm.
Con lăn sẽ tồn tại trong bao lâu?
Mười đến mười lăm năm với nước đã xử lý, làm sạch cặn theo lịch trình và bảo trì crôm. Việc tân trang thường khả thi với chi phí bằng 40–60% chi phí mới nếu vỏ và vách ngăn còn tốt; vết nứt vách ngăn sẽ thay đổi phép tính đó.
Thiết kế có thay đổi đối với BOPET so với BOPP không?
Có. BOPET yêu cầu độ hoàn thiện mịn hơn và độ đồng đều chặt chẽ hơn vì tốc độ làm nguội quyết định hàm lượng vô định hình, và nó nhạy cảm hơn với sự lắng đọng oligomer. Bắt đầu từ dòng Con lăn đúc màng và điều chỉnh độ hoàn thiện, bước xoắn và lọc cho phù hợp.
Kết luận
Đối với đùn màng tốc độ cao, màng rộng, con lăn làm lạnh vỏ kép là giải pháp kỹ thuật tốt hơn, và lý do là cấu trúc cũng như nhiệt. Hỗ trợ bên trong cho phép sử dụng vỏ mỏng, loại bỏ điện trở xuyên tâm; kênh xoắn ốc kín duy trì vận tốc ở thành, loại bỏ điện trở lớp biên. Cùng nhau, chúng mang lại hệ số truyền nhiệt hiệu quả hơn 30–50% và một dải độ đồng đều có thể được chỉ định, đo lường và thực thi.
Nó không phải là một nâng cấp phổ quát. Nó có chi phí gấp 1,5–2,2 lần, sụt áp gấp ba đến sáu lần và phạt xử lý nước kém nghiêm trọng hơn khoang hở. Trên các dây chuyền hẹp, chậm, không quang học, nó mang lại lợi nhuận mà không ai cần.
Quyết định thuộc về phép tính công suất trong trường hợp xấu nhất. Đặc điểm kỹ thuật thuộc về đơn đặt hàng: cấu hình bước xoắn, hình dạng kênh, độ dày vỏ, cấp độ cân bằng, thông số kỹ thuật crôm và quy trình độ đồng đều khi có tải. Người mua viết sáu mục này sẽ nhận được hiệu suất mà họ đã trả tiền. Đối với thiết bị xung quanh, hãy xem xét dòng Con lăn màng định hướng hai trục và trung tâm Ngành công nghiệp màng , và đọc hướng dẫn Con lăn làm mát PRS cho dây chuyền BOPP, BOPET và BOPA trước khi viết RFQ.
Liên hệ
Jenny Liu
Email: sale05@huataogroup.com
Website: https://www.huataomulti-indusrolls.com/
Điện thoại / WhatsApp: +86 177 4378 9775
Hashtags
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization